
En øjenslynge kan se perfekt ud og stadig være en forpligtelse. En 16 mm ferrule-sikret wire-øjeslynge presset med en matchet matrice ved fuld tonnage, ved hjælp af en hårdhedscertificeret alumi...
READ MORE
En stålwire-processor i Sydøstasien afviste for nylig næsten 30 procent af en udglødet batch, fordi spolerne var klæbet sammen, og de ydre lag var ridset, så de ikke kunne repareres. Ovnprofilen var korrekt, den beskyttende atmosfære var stabil, og cyklustiden matchede materialespecifikationen. Fejlene kom ikke fra selve varmebehandlingen. De kom fra udglødningsbærerne til trådspoler, der holdt spolerne under cyklussen.
Udglødningsbærere til trådspoler er ikke passive kasser, der blot transporterer spoler ind i ovnen. De styrer, hvor meget kontakt trådoverfladen har med stålkonstruktioner, hvor frit ovnatmosfæren cirkulerer mellem lagene, hvor jævnt stakken fordeler vægten, og hvor meget mekanisk misbrug spolekanterne udsættes for under lastning og losning. Ved batchudglødning er bærerdesign en af de mest direkte variabler, et anlæg kan ændre for at eliminere klæbe- og ridsedefekter uden at røre ved ovnindstillingerne.
Denne artikel forklarer, hvad annealing carriers er, hvorfor de forårsager eller afhjælper de mest almindelige batch annealing defekter, hvilke carrier-typer og -materialer der er tilgængelige, og hvordan man vælger, integrerer og vedligeholder carriers, så de yder ensartet gennem mange års drift. Den forbinder også transportbeslutninger med den bredere trådbehandlingslinje, inklusive udstyr til oprulning, oprulning og ståltovsende.
Siden 1992 har vores virksomhed fremstillet wirebearbejdningsudstyr, herunder stålwire-udglødningsmaskiner, oprulningsmaskiner, hydrauliske pressemaskiner og matchende tilbehør, til kunder i mere end et dusin lande. Vejledningen i denne artikel afspejler de feltmønstre, vi har observeret, når processorer kombinerer deres spoleudglødningslinjer med slutglødning og efterbehandling.
Udglødningsbærere til trådspoler har direkte indflydelse på, om et parti af udglødet tråd kommer rent ud eller bliver til skrot; bærervalg fortjener samme opmærksomhed som ovnkalibrering.
Udglødningsbærere til trådspoler: Definition og rolle i batchudglødning
En udglødningsbærer er en genanvendelig kurv, bakke, ramme eller armatur, der understøtter trådspoler under batchudglødning. Det holder spolegeometrien intakt, adskiller tilstødende lag, så trådoverflader ikke svejses sammen, tillader ovnatmosfære og varme at nå hver gang, og gør stakken mekanisk stabil, så den kan løftes af en kran, en skubber eller en lademaskine uden at flytte sig.
I en typisk batch-udglødningsoperation vikles tråden på en coiler, sænkes ned på en bærer og stables to, tre eller fire bærere højt inde i en klokkeovn eller en kasseovn. Ovnen forsegles, renses med nitrogen eller brint, opvarmes til udglødningstemperaturen, holdes i den nødvendige gennemvædningstid og afkøles derefter på en kontrolleret måde. Hvert trin i den cyklus udøver kræfter på ledningen, som bæreren skal klare.
Direkte kontakt mellem spolelag er det centrale problem. Ved udglødningstemperaturer kan rene ståloverflader binde sig gennem diffusion, især under det kompressive tryk fra stablede spoler. En veldesignet bærer reducerer kontaktområdet, introducerer adskillelsesfunktioner såsom perforerede plader eller trådnet, og fordeler egenvægten af stakken, så intet enkelt lag bærer for stor lokal belastning.
Bærere påvirker også atmosfærens cirkulation. Ved brintklokkeudglødning skal gassen f.eks. strømme gennem spolestakken og fjerne forurenende stoffer fra overfladen. En bærer med et lavt åbent areal blokerer for strømning, forlænger cyklustiden og skaber lokale variationer i oxidtilstanden. En bærer med generøs perforering, stiv geometri og omhyggeligt placerede understøtninger giver atmosfæren en forudsigelig vej rundt og gennem spolerne.
Endelig er bæreren et genanvendeligt værktøj. Den skal overleve hundredvis af cyklusser med opvarmning, afkøling og mekanisk håndtering uden at forvrænge. Det krav styrer valget af byggemetode og materiale, som begge gennemgås senere i denne vejledning.
Relateret læsning
Behandl udglødningsbæreren som en termisk og mekanisk komponent i ovnen, ikke som en simpel opbevaringsbeholder.
Klæbe- og ridsedefekter: Hvorfor bærerdesign bestemmer spolekvaliteten
Klæbning er sammensmeltningen af tilstødende ledningsoverflader ved lokale kontaktpunkter. Ridser er den mekaniske slid på trådoverfladen, når lag skifter i forhold til hinanden under opvarmning, afkøling eller ovnhåndtering. Begge defekter er blandt de hyppigst rapporterede kvalitetsproblemer ved batchudglødning af ståltråd og stang. Formålet med mange annealing carrier redesigns er netop at forhindre disse to defekter.
De data, der diskuteres nedenfor, stammer fra defektregistreringer, der er indsamlet på tværs af flere batch-udglødningsoperationer, der behandlede medium-carbon ståltråd på stabelbare bærere. Selvom hver plante har sin egen blanding af ovntilstand, atmosfærekvalitet og materialekvalitet, følger fordelingen af defektårsager bemærkelsesværdigt konsistente mønstre. I mere end 60 procent af de rapporterede tilfælde involverede hovedårsagen bæreren snarere end ovnens controller. Vi grupperede rapporterne i fem kategorier af defektoprindelse, så behandlingsteams kan se, hvor operatørforbedringer har størst indflydelse. Nedenstående diagram viser, hvordan defektårsager blev tilskrevet, før planterne optimerede deres udglødningsbærere.
Defekttilskrivning i batchudglødning af trådspoler før optimering af bærer
Klæber mellem tilstødende spolelag 42 %
Ridser forårsaget af ru eller deformerede understøtninger 26 %
Spoledeformation under stablingsbelastning 14 %
Overflademisfarvning fra blokeret gasstrøm 11 %
Håndteringsskader under coiler-til-ovn overførsel 7 %
Fire ud af fem defektkategorier i diagrammet er direkte knyttet til bærerens design eller bærerens tilstand. Klæbning mellem tilstødende spolelag tegnede sig for den største andel på 42 procent af rapporterede defekter; dette sker, når kontakttrykket og temperaturen er høj nok til, at diffusionsbinding kan begynde. Bærere med flade, gennemgående overflader giver ledningen færre kontaktpunkter, men større kontaktflader, hvilket paradoksalt nok øger risikoen for at klæbe, fordi hvert kontaktpunkt bærer højt lokalt tryk. Perforerede bærere med smalle støtteribber reducerer kontaktarealet dramatisk og viser den hurtigste forbedring i stik-relaterede afvisninger. Ridser udgjorde 26 procent, og i de fleste tilfælde var grundårsagen en ru bæreflade, svejsede grater eller en deformeret støttestang, der gned mod tråden, mens stakken udvidede sig og trak sig sammen. Spoledeformation ved 14 procent følger typisk overstabling eller brug af bærere med ujævne vandrette overflader. Misfarvning ved 11 procent er normalt forårsaget af blokeret gasstrøm, hvilket er en anden bærerrelateret faktor, da det åbne område af bæreren bestemmer, hvor meget atmosfære der når midten af spolen. De resterende 7 procent af defekterne blev sporet til håndteringsskader under overførsel mellem coiler, bærer og ovn, hvilket igen er et problem med bærergeometri og kompatibilitet med armaturer. Rent praktisk betyder det, at et anlæg kan reducere de samlede udglødningsfejl med mere end det halve blot ved at udskifte en solid-bakkebærer med en korrekt ventileret, lav-kontakt kurv med samme fodaftryk. Forbedringen er ikke spekulativ; flere processorer, vi arbejder med, har kun ændret bæreren og beholdt det samme ovnprogram, og deres faste afvisninger faldt med en størrelsesorden. Den vigtige nuance er, at bærerdesignet skal matche spolens bredde, spolens ydre diameter og stablingshøjden af den specifikke linje; en bærer, der fungerer godt til fintråd, kan være helt forkert til tung stang. Derfor, når et anlæg rapporterer en pludselig stigning i ridsedefekter, bør den første inspektion være af bæreoverfladerne, ikke ovntemperaturerne. Regelmæssig måling af bærerens fladhed og tilstanden af kontaktkanter hører til i samme kvalitetskontrolrutine som ovnens termoelementkalibrering.
Fordi mere end 80 procent af almindelige batchudglødningsdefekter spores tilbage til bærergeometri, ventilation eller overfladetilstand, er optimering af bærere den hurtigste billige pålidelighedsforbedring, der er tilgængelig for wirecoil-glødere.
Almindelige typer af udglødningsbærere til trådspoler
Fem grundlæggende bærerdesigns dækker størstedelen af batchudglødningsapplikationer i trådindustrien. Valget blandt dem afhænger af spolestørrelse, vægt, udglødningstemperatur, atmosfærekrav og det håndteringsudstyr, der allerede er installeret i anlægget. Tabellen nedenfor opsummerer de vigtigste egenskaber ved hvert design.
| Transportør type | Byggeri | Ventilation | Belastningskapacitet | Bedst egnet til |
|---|---|---|---|---|
| Perforeret stålpladeholder | Flad plade med runde eller slidsede huller, svejsede kanter, afstivningsribber | 30-40 % åbent areal | Middel til høj | Generel spoleudglødning med moderate stablingshøjder |
| Svejset trådnet kurv | Mesh gulv og sider, svejset trådramme, valgfri løfteøjer | 50-60 % åbent areal | Lav til medium | Fin ledning, lys udglødning, hvor adgang til atmosfæren er kritisk |
| Stabelbar støbt rammeholder | Støbejern eller varmebestandigt støbestålgitter med integrerede stablestolper | 40-50 % åbent areal | Høj | Tunge stangspoler, lang levetid, høje temperaturcyklusser |
| Segmenteret, udvidelig bærer | Justerbare segmenter, der låser omkring spolens indvendige diameter | Afhænger af segmentafstanden | Medium | Flere spolestørrelser med en armatur |
| Brugerdefineret armaturholder | Fremstillet til at rulle indvendig diameter, ydre diameter og ovndimensioner | Brugerdefineret | Brugerdefineret | Specielle spolegeometrier og automatiserede læssesystemer |
Perforerede stålpladebærere er de mest almindelige, fordi de kombinerer lave fremstillingsomkostninger med god strukturel styrke. Det åbne område opnås med runde huller eller slidsede åbninger, typisk placeret således, at pladen bevarer tilstrækkelig stivhed til at forhindre nedbøjning mellem understøtninger. Disse bærere er et fornuftigt udgangspunkt for ledninger over 3 mm diameter, hvor spolevægten er betydelig.
Svejste trådnetkurve tilbyder den højeste ventilation og det mindste kontaktfodaftryk, hvilket gør dem fremragende til lys udglødning og til fine ledninger, der let ridser. Deres største svaghed er begrænset belastningskapacitet: netgulve kan bule under tunge stakke, så de er normalt bygget med en perifer ramme og en central støttering. De har også brug for hyppigere inspektion, fordi individuelle ledningsskæringer kan løsne sig efter mange termiske cyklusser.
Stabelbare støbte rammeholdere er den kraftige mulighed. Den støbte struktur holder sin form ved høj temperatur bedre end svejsede fabrikationer, og gittermønsteret giver ensartet støtte og ventilation. De koster mere i starten, men i højtonnageanlæg sænker den længere levetid normalt prisen pr. udglødningscyklus.
Segmenterede og tilpassede transportører tjener snævrere formål. Segmenterede bærere er praktiske til anlæg, der behandler en bred vifte af spolediametre, fordi den samme base kan justeres i stedet for at købe en separat bærer for hver størrelse. Brugerdefinerede armaturer er berettigede, når udglødningsovnen har usædvanlige dimensioner, eller når en automatiseret lademaskine kræver præcis bærergeometri.
| Applikationsscenarier
| Udvælgelse Vægt
|
Den rigtige bærertype bestemmes af den tungeste spole i produktionen, den varmeste cyklus og atmosfæresystemet; der er ingen universalbærer, der fungerer godt under alle forhold.
Udglødningsbærermaterialer: egenskaber, temperaturer og økonomi
Materialeevalg bestemmer, hvor længe en bærer holder sin form, hvor meget kalk der falder på wiren, og hvor meget bæreren koster pr. udglødningscyklus. Tabellen nedenfor sammenligner de fem materialefamilier, der oftest anvendes af transportører og leverandører.
| Material | Max kontinuerlig temperatur | Oxidationsadfærd | relative omkostninger | Forventet levetid |
|---|---|---|---|---|
| Kulstofstål (Q235 / A36) | 550-600°C | Skallerer hurtigt over 550°C | Lav | 2-4 år i lavtemperaturservice |
| Lav-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | 680-720°C | Moderat afskalning, danner beskyttende oxidlag | Medium | 4-6 år |
| Rustfrit stål 304 | 800-850°C | God oxidationsmodstand, pris moderat | Mellem-høj | 6-8 år |
| Rustfrit stål 310S / 309 | 1000-1050°C | Fremragende oxidationsbestandighed ved høj temperatur | Høj | 8-12 år |
| Støbt varmebestandigt stål (Ni-Cr base) | 900-1000°C | Fremragende, støbt struktur modstår krybning | Høj | 8-12 år |
Kulstofstål er attraktivt, når udglødningscyklussen forbliver under 600°C. Under disse forhold giver det tilstrækkelig styrke og stivhed til en lav indkøbspris. Problemet starter, når planterne presser cyklustemperaturen højere eller forlænger iblødsætningstiden, fordi hurtig afskalning fjerner materialets tværsnit, og belægningen flager på wiren, hvilket forårsager overflademærker, der dukker op efter tegning.
Lavlegerede varmebestandige stål er en almindelig opgradering. De koster omkring 30 til 40 procent mere end almindeligt kulstofstål, men holder omtrent dobbelt så længe i samme service, hvilket normalt gør dem billigere på en pris-per-cyklus-basis. De er det anbefalede minimum for batchudglødning over 650°C.
Rustfri stålbærere, især kvaliteterne 304 og 310S, foretrækkes, når store pakker af fine tråde udglødes gentagne gange, og overfladekvaliteten er topprioritet. Rustfrit danner ikke den samme løse belægning som kulstofstål, så risikoen for at kalkpartikler indlejrer sig i wiren er meget lavere. De højere materialeomkostninger er begrundet i lavere skrotmængder i lyse udglødningslinjer.
Støbte varmebestandige bærere er den førsteklasses løsning til operationer, der kører kontinuerlige højtemperaturcyklusser, såsom udglødning af rustfri tråd eller ventilfjedertråd. Deres støbte struktur modstår krybning bedre end svejsede plader, og gitterdesignet minimerer kontaktpunkter. Anlæg, der kører to eller tre skift, oplever typisk, at støbte bærere betaler den højere initiale investering tilbage inden for atten måneder.
Nogle producenter tilbyder også bærere i aluminiseret kulstofstål. Aluminiumsbelægningen giver moderat oxidationsbeskyttelse omkring 600 til 650°C til en lavere pris end rustfrit. Belægningen nedbrydes gradvist, så aluminiserede bærere behandles bedst som en engangsmulighed for let belastede spoler.
Sammenlign bærematerialer på pris pr. udglødningscyklus i stedet for købspris alene; en dyrere varmebestandig bærer betaler sig ofte tilbage gennem længere levetid og færre overfladefejl.
Sådan vælger du udglødningsbærere til trådspoler
Udvælgelse starter med procesdata, ikke med et produktkatalog. Inden du kontakter en producent eller leverandør, skal du indsamle følgende driftsparametre for din linje.
- Spolens ydre diameter, indvendige diameter og højden efter vikling på coileren
- Spolevægt og den maksimale totalvægt af en fuldt lastet stak
- Udglødningstemperatur, iblødsætningstid og sammensætning af ovnatmosfære
- Ovns indre dimensioner og opladningsmetoden (kran, skubber eller automatiseret vogn)
- Påkrævet varmeensartethed og acceptabel temperaturafvigelse inde i stakken
- Håndteringsudstyr og overførselsvejen fra coileren til bæreren til ovnen
- Antal produktionsskift og måltransportørens levetid
- Budget for indledende køb versus langsigtede omkostninger pr. udglødningscyklus
Når disse parametre er defineret, skal du arbejde gennem valget i en struktureret rækkefølge.
- Definer den worst-case spole stak: den tungeste spole, det højeste stabling arrangement og den hotteste cyklus, som transportøren skal overleve.
- Beregn kontakttrykket ved det nederste spolelag ved hjælp af stakvægten divideret med det samlede støttekontaktareal.
- Vælg en bærertype, der begrænser kontaktarealet, samtidig med at spolens kanter holdes stabile og forhindrer teleskopering.
- Kontroller, at det åbne areal på bæreren passer til ovnatmosfæresystemet og den nødvendige gasstrømningshastighed.
- Sammenlign materialekvaliteter med cyklustemperatur og atmosfære, og vælg den kvalitet, der har den laveste pris pr. cyklus.
- Bekræft håndteringskompatibilitet med eksisterende krankroge, gafler eller lademaskiner.
- Etabler en inspektionsplan og en reservedelsstrategi med leverandøren inden første batch behandles.
Når du køber udglødningsbærere direkte fra en producent, skal du kontrollere, om leverandøren producerer bærerne fra certificeret stållager, om de kan levere materialecertifikater, og om de tilbyder reserveriste, støttestænger og stablestolper til senere udskiftning. Mange købere foretrækker at købe bærere fra en enkelt producent, som også leverer deres coiling- og udglødningsudstyr, fordi de dimensionelle tolerancer og materialeanbefalinger så forbliver konsistente på tværs af hele proceslinjen. Hvis du køber i mængde, kan en engrosordning med en velrenommeret producent reducere prisen pr. enhed betragteligt. Husk, at en bærer er et forbrugsværktøj med en begrænset levetid; vurdere indkøbsprisen som omkostning pr. udglødningscyklus, ikke som en engangskapitaludgift.
En disciplineret udvælgelsesproces baseret på den tungeste spole og den varmeste cyklus vil altid overgå at købe den billigste katalogbærer; bæreren skal være konstrueret til de faktiske ovnforhold.
Integrering af udglødningsbærere med trådspole- og udglødningsudstyr
På en moderne trådbearbejdningslinje står bæreren ikke alene. Spolen kommer af trådspolen, overføres til bæreren og bevæger sig derefter gennem udglødningsovnen. Spolen bestemmer spolens dimensioner, viklingsspændingen og overfladetilstanden af tråden, når den lægges på bæreren. Hvis coileren producerer løse eller teleskopiske spoler, kan transportøren ikke rette op på det; hvis bæreren har skarpe kanter, vil selv en perfekt viklet spole blive ridset.
Det integrationspunkt, der betyder mest, er det dimensionelle match mellem spolens indvendige diameter og bærerstøttens diameter. En spole med en indvendig diameter på 500 mm skal sidde på en understøtning, der holder den ved den indvendige boring uden at trykke mod de ydre omslag. Holderen skal være udformet således, at spolen understøttes over mindst to ringe, så atmosfæren kan passere gennem boringen under hele cyklussen.
Ved slutningen af udglødningstrinnet udfører ståltovsprocessorer ofte yderligere slutbehandlingsoperationer såsom skæring, sammensmeltning og tilspidsning. I vores produktsortiment kombinerer RDQ1011 wire-udglødnings- og tilspidsningsmaskinen udglødnings- og endeformningstrinene i én operation, hvilket giver en kompakt tilspidset ende, der ikke trævler ud.
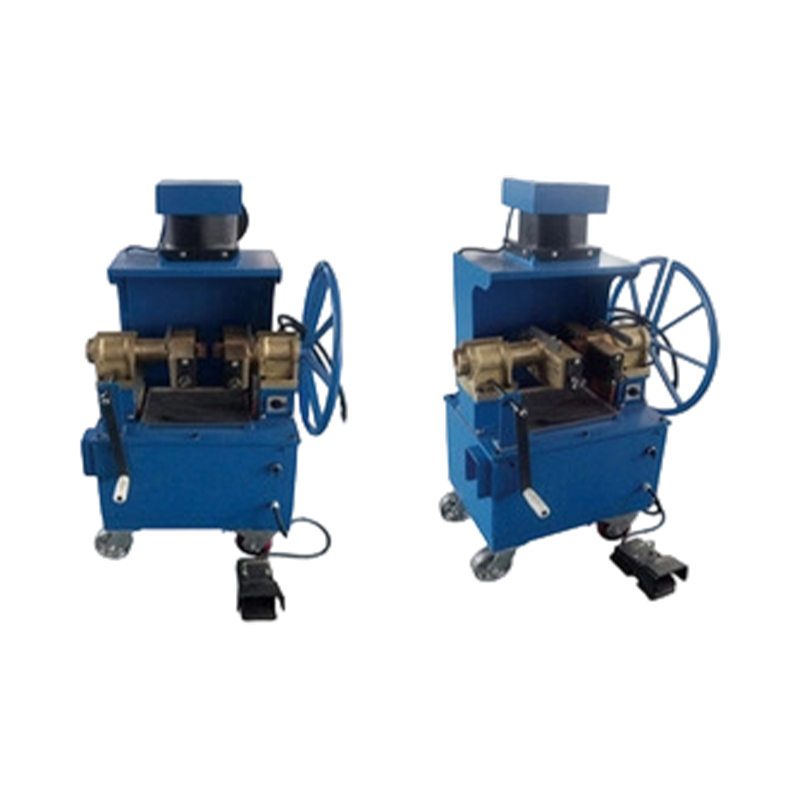 RDQ-1011 Wire Rope Annealing og Tapering Machine Denne maskine kombinerer udglødning og endeformning i ét trin og producerer kompakte, ikke-optrævlende tilspidsede ender. Den passer til elevator-, mine- og krantove, med nem betjening og lavt strømforbrug. Se produkt →
Til coiling-siden sørger XT1600-wireoprulningsmaskinen for kontrolleret oprulning af ståltov på ruller eller spoler med justerbar spænding, således at coilen forlader coileren i en ren, stabil form og kan overføres til bæreren uden kantskader.
 XT-1600 wireoprulningsmaskine Denne maskine er designet til kontrolleret oprulning af ståltov på hjul med justerbar spænding og sikrer rene, stabile spoler til sikker overførsel. Den har højt drejningsmoment, trinløs hastighedsregulering og præcis længdemåling. Se produkt →
Når produktionsprogrammet inkluderer separat udglødning af specifikke ståltoveender uden at genopvarme hele spolen, giver RDQ1010 stålwireudglødningsmaskinen operatøren en dedikeret arbejdsstation til denne opgave, hvilket reducerer ovnens energiforbrug og forkorter proceskæden.
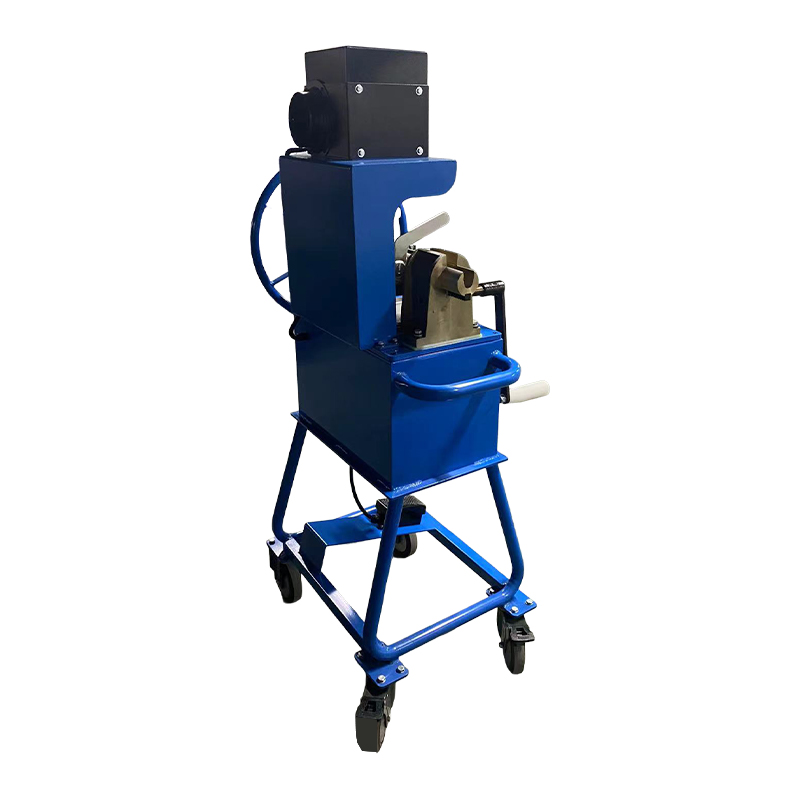 RDQ-1010 udglødningsmaskine af stålwire Denne dedikerede udglødningsarbejdsstation behandler specifikke ståltoveender uden at genopvarme hele spolen, hvilket reducerer ovnens energiforbrug og forkorter proceskæden. Den håndterer flere rebdimensioner uden udskiftning af dele. Se produkt →
Ved at tilpasse valget af bærer med coilerens output og efterbehandlingsudstyret, skaber en processor et kontinuerligt materialeflow: stabile spoler, sikker overførsel, ensartet udglødning og ensartet endegeometri. Det flow forbedrer ikke kun kvaliteten, men også arbejdseffektiviteten, fordi operatører bruger mindre tid på at reparere kantskader og nulstille spoler.
Relateret læsning
Bæreren er forbindelsesleddet mellem coileren og ovnen; at matche dens dimensioner og støttemønster til begge dele af udstyr eliminerer hele familier af håndterings- og kvalitetsproblemer.
Vedligeholdelse og levetid for udglødningsbærere
En velbygget udglødningsbærer kan holde i årevis, men kun hvis anlægget inspicerer den efter en fast tidsplan og reparerer småskader, før det bliver et kvalitetsproblem. Forsømte bærere udvikler skarpe grater, hængende støtteplader og kraftige kalkaflejringer, der direkte forårsager ridser og misfarvningsfejl.
Den vigtigste vedligeholdelsesaktivitet er regelmæssig inspektion af alle overflader, der berører ledningen. Grater og svejsesprøjt skal straks slibes fladt. Forvrængede støttestænger bør rettes eller udskiftes inden næste belastning, fordi en deformeret stang ændrer trykfordelingen over spolens stak og øger risikoen for at klæbe.
| Frekvens | Inspektionsvare | Acceptkriterier |
|---|---|---|
| Efter hver cyklus | Spolekontaktflader til kalkopbygning og grater | Ingen fremspring over 0,5 mm |
| Månedligt | Fladhed hen over støtteplanet | Afvigelse mindre end 5 mm over bærerens bredde |
| Kvartalsvis | Svejsetilstand og synlige revner | Ingen synlige revner længere end 10 mm |
| Før ovnkampagner | Materialetykkelse ved højspændingspunkter | Resterende tykkelse mindst 70 procent af originalen |
Rengøringsmetoder afhænger af materialet. Carbonstålbærere kan rengøres med en stålbørste eller kugleblæsning under planlagte ovnnedlukninger. Rustfri og støbt varmebestandige bærere rengøres bedst ved skånsom blæsning eller kemisk bejdsning for at undgå at beskadige det beskyttende oxidlag. Undgå, at vand slukker en varm bærer; det termiske stød vil forvrænge rammen og forkorte dens levetid.
Reparationsarbejde skal udføres med fyldmateriale, der matcher bærerens uædle metall. Brug af almindelig svejsetråd af blødt stål på en varmebestandig bærer skaber lavlegerede zoner, der oxiderer hurtigt og bliver de første fejlpunkter. En pålidelig producent kan levere den korrekte reparationsstang og kan også ombearbejde støttefladen, når akkumuleret reparationsarbejde har gjort holderen ujævn.
Udskiftning skal ske, når en af følgende forhold opstår: materialefortynding under 70 procent af den oprindelige tykkelse, tilbagevendende revner i bærende svejsninger, permanent deformation større end 5 mm på tværs af støtteplanet eller tab af åbent areal fra kalkansamlinger, der ikke kan fjernes ved rengøring. Betjening af en slidt bærer ud over disse grænser bringer hele spolestakken i fare.
Carrier vedligeholdelse er kvalitetskontrol, ikke husholdning; en 30-minutters inspektion før hver påfyldning forhindrer den slags fastklæbende og ridsede afvisninger, der udsletter en hel batch.
FAQ: Udglødningsholdere til trådspoler
Hvad bruges en udglødningsbærer til trådspoler til?Den understøtter og adskiller trådspoler under batchudglødning, forhindrer klæbning og ridser, tillader ovnatmosfære cirkulation omkring og gennem spolestakken og stabiliserer stakken til sikker løftning og ovnopladning. |
Hvorfor klæber trådspoler sammen under udglødning?Ved udglødningstemperatur kan rene ståloverflader i direkte kontakt binde sig gennem diffusion. Kompressionstrykket fra stablede spoler øger graden af kontakt, så reduktion af kontaktarealet gennem bærerdesignet er den vigtigste modforanstaltning. |
Hvilket materiale skal udglødningsbærere være lavet af?For cyklusser under 600°C er kulstofstål økonomisk. Til højere temperaturer foretrækkes lavlegeret varmebestandigt stål, rustfrit stål 304 eller 310S eller støbte varmebestandige legeringer. Valget afhænger af den maksimale cyklustemperatur, atmosfæren og den ønskede levetid. |
Hvor mange spoler kan stables på en udglødningsbærer?Det afhænger af bærerens design, spolevægt og ovnhøjde. En generel regel er at holde bundlagsbelastningen under krybegrænsen for både wiren og bærematerialet; fire til seks spoler er almindeligt for mellemstore trådstørrelser. |
Hvor længe holder en udglødningsbærer?Fremstillede bærere af kulstofstål holder normalt to til fire år i lavtemperaturservice, mens varmebestandige støbte bærere kan holde otte til tolv år. Rengøringspraksis og håndteringspleje er lige så vigtigt som materialekvaliteten. |
Kan bærere fra en anden leverandør bruges med en eksisterende ovn?Ja, forudsat at fodaftrykket, stablehøjden, det åbne areal og materialekvaliteten matcher ovnen og processen. En velrenommeret producent vil normalt bede om ovntegningen og spoleparametrene, før de producerer bærere. |
Påvirker udglødningsbærere cyklustiden?Betydeligt. En transportør med begrænset åbent areal bremser atmosfæreudveksling og varmeoverførsel, hvilket kan forlænge cyklustiden med 10 til 20 procent. Optimerede bærere reducerer temperaturafvigelser inde i spolestakken og kan forkorte cyklussen uden risiko for produktkvaliteten. |
De fleste transportører-relaterede problemer kan forebygges med den korrekte type, materiale, inspektionsrutine og en leverandør, der forstår hele trådbehandlingslinjen.
Afsluttende tanker om udglødningsbærere til trådspoler
Udglødningsbærere er trådforarbejdningsanlæggets stille arbejdsheste. De ser hver cyklus, absorberer hvert temperaturudsving og bærer den fulde vægt af spolestakken, men alligevel er de ofte den sidste komponent, der skal gennemgås, når fejlprocenten stiger. Beviserne fra feltet er konsistente: bærergeometri, materiale og tilstand er forskellen mellem en stabil udglødningsproces og en, der producerer intermitterende skrot.
Når du vælger en transportør, skal du starte fra dine egne procesdata, inklusive den tungeste spole, den varmeste cyklus, atmosfæretypen og håndteringsruten fra coileren til ovnen. Match transportørens type og materiale til disse numre, køb fra en producent, der kan certificere materialet, og inspicer transportørerne efter en fast tidsplan. Prisen på en veldesignet bærer er en lille brøkdel af værdien af de spoler, den beskytter.
Hvis du driver en ståltovsbehandlingslinje og har brug for udstyr til at fuldende kæden, herunder oprulning, oprulning, udglødning, tilspidsning og presning, leverer vores virksomhed maskiner, der er designet til at fungere sammen med den samme produktionslogik, som beskrevet i denne artikel. Du kan gennemgå produktsortimentet på denne hjemmeside eller kontakte vores ingeniørteam med dine spoleparametre og ovnstegninger.
En korrekt udvalgt udglødningsbærer, kombineret med disciplineret vedligeholdelse, kan reducere klæbe- og ridsedefekter med mere end det halve og er typisk den mest omkostningseffektive pålidelighedsforbedring, der er tilgængelig for wire coil annealers.
Nyheder
-
-
Tolv millimeter ståltov, en 4,5 meter færdig slynge og en 10 mm fejl ved snittet. Det er den rækkefølge, som mange slyngebutikker møder en mandag morgen: øjet lander ikke, hvor tegningen siger, ...
READ MORE -
Forestil dig et værksted, der netop har vundet en kontrakt på at producere 120 identiske stålwireslynger, hver 3,75 meter lange med en sænket aluminiumsbøsning i den ene ende. Operatøren sætter ...
READ MORE -
Et spolehoved er den roterende enhed, der modtager ståltov, udglødede trådender eller valsetråd og danner det til en stramt styret spiralspole. For producenter, der producerer wirestropper, kabe...
READ MORE -
En stålwire-processor i Sydøstasien afviste for nylig næsten 30 procent af en udglødet batch, fordi spolerne var klæbet sammen, og de ydre lag var ridset, så de ikke kunne repareres. Ovnprofilen...
READ MORE
Hold kontakten med Xingtai.

Hvis du har brug for specialtilpasset hydraulisk udstyr eller teknisk rådgivning, tak du er velkommen til at kontakte Xingtais salgs- og ingeniørteam.
Hurtige links
Produktkategori
Kontakt os
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 nr. 3 Longgang Road, Gaogang Port Street, Taizhou City, Kina.
Copyright © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rettigheder forbeholdes. Producenter af specialfremstillede hydrauliske maskiner Engros wire wire swagers Factory

