


En øjenslynge kan se perfekt ud og stadig være en forpligtelse. En 16 mm ferrule-sikret wire-øjeslynge presset med en matchet matrice ved fuld tonnage, ved hjælp af en hårdhedscertificeret alumi...
READ MORE
En øjenslynge kan se perfekt ud og stadig være en forpligtelse. En 16 mm ferrule-sikret wire-øjeslynge presset med en matchet matrice ved fuld tonnage, ved hjælp af en hårdhedscertificeret aluminium ferrule, er simpelthen ikke det samme produkt som en presset i en butikspresse, der aldrig nåede den mængde, dens ferrule krævede, selvom de to sidder side om side på samme stativ. Forskellen viser sig i en bevistest eller på jobbet, og på det tidspunkt er argumentet blevet dyrt.
Det korte svar er dette: arbejdsbelastningsgrænsen for en øjeslynge bestemmes ikke af rebet. Det afgøres ved afslutningen, hvor rebet, bøsningen og pressekraften samles. Hvert andet element, inklusive rebkonstruktion, fingerbøl og identifikationsmærke, eksisterer hovedsageligt for at beskytte dette kryds.
Det følgende dækker de typer øjeslynge, du vil møde i løft, rigning, bugsering og marinearbejde, hvordan et stålwireøje faktisk dannes og presses, hvordan man matcher pressetonnage til rebdiameter, hvad man skal verificere ved levering, og de fejltilstande, der peger på et presningsproblem frem for almindeligt slid.
Øjenslynger med et blik: typer, materialer og hvor hver enkelt passer
En øjeslynge er enhver slynge, hvis ende er lukket til en løkke. Denne løkke kan fremstilles ved at trykke en ferrule på en tilbagevendt rebende, ved at flække og genlægge tråde for at danne et flamsk øje, ved at stikke tråde tilbage i reblegemet, ved at anbringe rebet i en fatning eller ved at folde og sy bånd. Byggemetoden, ikke materialet alene, sætter styrken og kontrolreglerne.
| Øjenslynge type | Hvordan øjet er dannet | Typisk materiale | Hvor det normalt bruges |
|---|---|---|---|
| Ferrule-sikret wire-øjeslynge | Rebende vendt tilbage til en aluminiums- eller stålbøsning og presset hydraulisk | Galvaniseret eller blankt stålreb, 6x19 eller 6x36 klasse | Generelt løft, surring, bugsering, marinedæksarbejde |
| flamsk øjestrådsslynge | Reb delt i to halvdele, lagt om en stålhylster og derefter lukket | Flertrådet stålreb | Tunge løft, hvor der kræves høj termineringseffektivitet |
| Håndsplejset ståltovøje | Tråde gemt tilbage i rebkroppen i en traditionel splejsning | Ståltov, ofte galvaniseret | Langt etablerede opsigelser, feltreparationer, fortøjning |
| Sokkelafslutning | Rebende åbnet og forankret i en fatning med hældt metal eller harpiks | Ståltov med stålfatning | Strukturelle fyre, kranvedhæng, faste installationer |
| Flad web-returslynge | Webbing foldet tilbage på sig selv og syet | Nylon eller polyester webbing | Belastninger følsomme over for ridser, let til medium belastning |
Når man sammenligner en ståltovsøjeslynge med en netslynge, handler afvejningen sjældent om prisen alene. En wire øjeslynge tåler slid, varme og skarpe kanter langt bedre, men den er tungere og mindre tilgivende på malede eller polerede overflader. En sejl med returøje er blød og let, men dens styrke afhænger af sømmønsteret og af at holde stoffet væk fra snit og kemiske angreb.
Tre variabler afgør, hvilken konstruktion der passer til et job:
- Reb- eller båndstørrelse mod belastningen, udtrykt som arbejdsbelastningsgrænsen snarere end brudkraften.
- Miljøet, herunder saltspray, syrer, UV-eksponering og driftstemperatur.
- Antallet af belastningscyklusser, da træthed ved ferrulmundingen er den sædvanlige årsag til, at en øjeslynge trækkes tilbage.
En øjeslynge bærer sin nominelle belastning gennem øjet, så løkken er en afslutning snarere end en bøjning. Efterse og specificer afslutningen først, og behandl rebet som det understøttende element.
Inde i et ståltov øjeslynge: reb, ferrule, fingerbøl og terminal
Fire komponenter bestemmer, hvordan en wire-øjeslynge opfører sig under belastning. Hver enkelt har en specifikation, der kan kontrolleres, og hver enkelt kan specificeres dårligt, uden at nogen bemærker det, før en bevistest afslører det.
Rebet
Rope class styrer, hvor tæt strengene fylder tværsnittet, og det påvirker igen, hvor meget ferrulen skal komprimere. Et 6x19 klasse tov med en fiberkerne er det almindelige udgangspunkt for generelle slynger, mens 6x36 klasse tov med flere og finere wirer bøjer lettere rundt om små diametre. Uafhængige wire rope core (IWRC) konstruktioner giver højere brudkraft for samme udvendige diameter, men et stivere reb, der kræver mere pressekraft. Reb skal være rent og fri for knækkede ledninger i den zone, der skal sidde inde i ferrulen, fordi en korroderet eller beskadiget sektion er et dårligt fundament for enhver presse.
 Aluminiumshylster/aluminiumshylster DIN3093 Aluminiumshylsteret/aluminiumsbøsningen DIN3093 er en præcisionskonstrueret kabelafslutningskomponent, strengt fremstillet til at overholde DIN3093-standarden - Europ... Se produkt →
Ferrules og ærmer
Ferrul er det sted, hvor belastningen overføres fra rebet til beslaget. Aluminiumsrør fremstillet efter en anerkendt specifikation, såsom dem, der er fremstillet efter DIN 3093 dimensioner, er trukket fra en kontrolleret legering og varmebehandlet til et defineret hårdhedsområde. Blødt, uspecificeret aluminium vil deformeres under matricen og udvikler aldrig det greb, det har brug for, selv på en presse, der når fuld tonnage. Timeglasmuffer bruger en formet boring, der adskiller de to rebdele inde i beslaget og styrer, hvordan metallet flyder under presningen, hvilket reducerer risikoen for, at rebet skærer ind i sig selv.
Fingerbøl
Et fingerbøl er ikke dekoration. Den indstiller den minimale radius, som rebet ser inde i øjet, spreder lejetrykket mod en krog eller sjækle og beskytter rebet mod slid. Et slynge, der er vurderet med et fingerbøl, bliver vurderet ud fra den antagelse, at fingerbølet er til stede.
Swage terminaler
Når enden af en samling skal boltes, skrues eller stiftes i stedet for at kroges, erstatter en sænketerminal øjet. Presseprincippet er det samme: et stållegeme komprimeres på rebets ende, og kvaliteten af denne presse bestemmer effektiviteten af hele samlingen.
En hylster af ukendt legering og hårdhed er den mest almindelige skjulte defekt i en billig øjeslynge, fordi pasformen ser korrekt ud, samtidig med at den ikke giver noget pålideligt greb.
Sådan laves en øjeslynge: Fra spole til prøvebelastning
De fleste presserende fejl er procesfejl, ikke udstyrsfejl. Sekvensen nedenfor afspejler, hvordan en korrekt organiseret sejlbutik håndterer ferrulesikrede øjenslynger, og alle trin eksisterer for at beskytte afslutningen.
- Rul ud og skær i længden. En oprulningsmaskine holder rebet lige og usnoet, mens det måles og skæres, så der ikke lagres restrotation i samlingen. Reb, der ankommer til pressen med et snoet, vil ofte fuglebure inde i bøsningen.
- Tilspids og udglød rebets ende. Udglødning afslapper tråden, fjerner resterende spænding og brænder overskydende smøremiddel af i enden, mens tilspidsning komprimerer trådene, så enden går rent ind i ferrul og sidder helt. Afhængigt af butikken gøres dette med en dedikeret udglødningsmaskine, en udglødnings- og tilspidsningsmaskine, en skære- og tilspidsningsmaskine eller en sammensmeltnings- og tilspidsningsmaskine, da skæring alene efterlader en spredt ende, der aldrig sidder ordentligt.
- Sæt rebet ind i ferrul og placer det i matricen. Rebet skal være helt hjemme mod endestoppet. Hvis den stopper kort, vil ferrulen holde mindre reb, end designet forudsætter, og manglen vil ikke være synlig udefra.
- Tryk i et kontinuerligt slag til fuld tonnage. Delvise slag, genpressning og stop midt i slaglængden producerer alle ujævnt metalflow. Matriceprofilen skal passe til ferrulen, og pressen skal være i stand til at holde sin nominelle kraft gennem hele slaget i stedet for kun i toppen af cyklussen.
- Mål rørringen efter presning. Ferrulængde og tværgående dimensioner er det praktiske butikstjek. En hylster, der er deformeret uden for det forventede vindue, har enten været under- eller overpresset, og begge forhold er grund til at afvise samlingen.
- Prøvefyld det færdige sejl. Der påføres en prøvebelastning på det niveau, der kræves af den gældende standard, som for ståltovsstropper typisk er det dobbelte af arbejdsbelastningsgrænsen, selvom den gældende standard og anvendelse altid skal bekræftes.
- Marker og tag. Arbejdsbelastningsgrænse, sejltype, længde, producentens identifikation og fremstillingsdatoen hører til på et holdbart mærke, der er fastgjort til samlingen.
Fuld tonnage holdt gennem hele slaget er det, der omdanner en ferrul fra en fitting til en afslutning, og ingen visuel inspektion efterfølgende kan erstatte det.
Sammenligning af termineringseffektivitet: Hvor en øjeslynge mister styrke
De angivne effektivitetstal for forskellige øjeafslutninger er ikke identiske, og mellemrummet forklarer, hvorfor to sejl lavet af samme reb kan opføre sig meget forskelligt ved samme belastning. Diagrammet nedenfor sammenligner typiske værdier, der er almindeligt nævnt for de vigtigste opsigelsesmetoder.
Hældt fatning
Flamsk øje, stålhylster
Presset aluminiumsrør
Håndfoldet splejsning
Kilefatning
Ståltovsclips
Mønsteret er konsistent på tværs af publicerede rigningsreferencer: afslutninger, der udvikler deres greb gradvist, såsom en udstøbt fatning eller et flamsk øje med splittråd, har en tendens til at nærme sig selve rebets fulde styrke, mens afslutninger, der afhænger af mekanisk kompression af en tilpasning, koncentrerer spændingen ved en kortere sektion af rebet. Denne koncentration er årsagen til, at en presset aluminiumshylster normalt behandles som en terminering med lidt lavere effektivitet end en fatning, selv når den er lavet korrekt.
To praktiske konklusioner følger. Først beregnes designfaktoren på en slynge på rebbrudskraften, derefter justeres for termineringseffektivitet, hvorfor en øjeslynge lavet med ståltovsclips aldrig bør behandles som ækvivalent med en presset slynge af samme rebstørrelse. For det andet er tallene ovenfor typiske værdier snarere end garantier, og den styrende standard, ferrulegeometrien, matricetilstanden og operatørens kompetence ændrer alt sammen resultatet. En veldrevet butik, der verificerer sin presning på stikprøvebasis, kan normalt vise konsekvent bedre resultater end en dårligt kontrolleret butik, der bruger nominelt de samme komponenter.
Termineringseffektivitet sætter det rigtige loft på en øjeslynge, så opgradering af rebet, mens du holder en svag afslutningsmetode, køber næsten ingenting.
C-ramme eller kurvramme: Pluk pressen bag sejlet
Hvis du bygger øjeslynger i stedet for at købe dem, bestemmer rammestilen på din presse, hvilke samlinger du kan presse, hvor hurtigt du kan fylde dem, og hvor meget afbøjning du vil se ved høj tonnage. Begge stilarter gør det samme arbejde, men de passer til forskellige arbejdsforhold.
C-ramme presser
En C-ramme pressee har en åben hals, der er tilgængelig fra tre sider, hvilket gør indlæsning af en lang færdig enhed ligetil og holder operatøren væk fra en omsluttende struktur. Maskiner i denne klasse, såsom de mindre hydrauliske stålwirepressemaskiner, bruges normalt til mindre reb og til arbejde, hvor samlingen ikke kan roteres frit.
Kurve-ramme presser
En kurvramme eller lukket ramme omgiver pressezonen. Den lukkede geometri er meget stivere, så afbøjningen under belastning reduceres, og matricen forbliver på linje gennem slaget. Det betyder mest, når tonnagen stiger, fordi en ramme, der bøjer, ikke vil levere den samme kompression ved matricen, som trykmåleren antyder. Større maskiner, herunder dedikerede slyngepresser, bruger dette design netop af den grund.
 GT-300 pressemaskine til wireslynge (kurvramme) GT-300 ståltovspressemaskine er til at presse en lille størrelse af ståltov fra 6 mm til 30 mm. Se produkt →
| Faktor | C-frame press | Kurve-ramme presse |
|---|---|---|
| Rammestivhed | Lavere, åbne struktur bøjer mere | Højere, lukket struktur modstår afbøjning |
| Typisk tonnagebånd | Små til mellemstore rebstørrelser | Mellem til store rebstørrelser og tunge beslag |
| Indlæsningsadgang | Tre sider åbne, lange samlinger lette at placere | Indlæsning gennem rammeåbningen, bedre til gentaget kort arbejde |
| Egner sig bedst til | Blandet, lavt volumen og reparationsarbejde | Produktionsslyngefremstilling og højtonnage ferrules |
| Matricejustering under belastning | Kræver omhyggelig vedligeholdelse | Mere stabil gennem slaget |
Hydraulisk forsyning betyder lige så meget som rammegeometrien. Et dobbeltpumpesystem giver hurtig tilgang med lavtrykstrinnet og skifter derefter til højtrykstrinnet for selve kompressionen, hvilket holder cyklustider rimelige uden at ofre den endelige kraft. Hvis højtrykstrinnet ikke kan holde sin nominelle værdi gennem det fulde slag, vil ferrulen være underformet i midten, selvom slaget afsluttes.
Rammeafbøjning gør en tonnagevurdering til et optimistisk tal, så lukkede rammepresser er det sikrere valg, når ferrulstørrelser og rebdiametre vokser.
Hvad skal du bekræfte, før du køber øjenslynger eller bygger dem internt
Som indkøber køber du en dokumenteret proces frem for en længde af reb med en løkke for enden. Som producent eller grossist sælger du det samme, og de købere, der forstår dette, vil bede om beviser. En kort verifikationsliste fjerner det meste af usikkerheden.
Til købere af færdige sejl
- Standarden sejlet er lavet efter, angivet på mærket eller certifikatet frem for i samtalen.
- Arbejdsbelastningsgrænse, sejllængde og designfaktoren påført rebbrudskraften.
- Ferrulspecifikationen, inklusive legeringstype og hårdhedsområde, ikke kun de udvendige dimensioner.
- Bevis lastposter, hvor standarden eller applikationen kræver det.
- Sporbarhed, der forbinder ferrulbatchen, rebpartiet og presserekorden.
Til butikker, der bygger sejl in-house
- En presse, hvis nominelle tonnage faktisk dækker den største ferrule, du har til hensigt at lukke, med margin snarere end ved grænsen.
- Et matchende sæt matricer til hver ferrule-familie, du bruger, holdes i god stand og udskiftes, når de er slidt.
- En tonnage- eller trykindikator, som operatøren kan aflæse i slagets øjeblik.
- Et tilspidsende eller udglødningstrin, ikke kun et snit, så rebets ender sidder helt inde i ferrulen.
- Et skriftligt acceptvindue for ferruldimensioner efter presning og en afvisningsregel, når den overskrides.
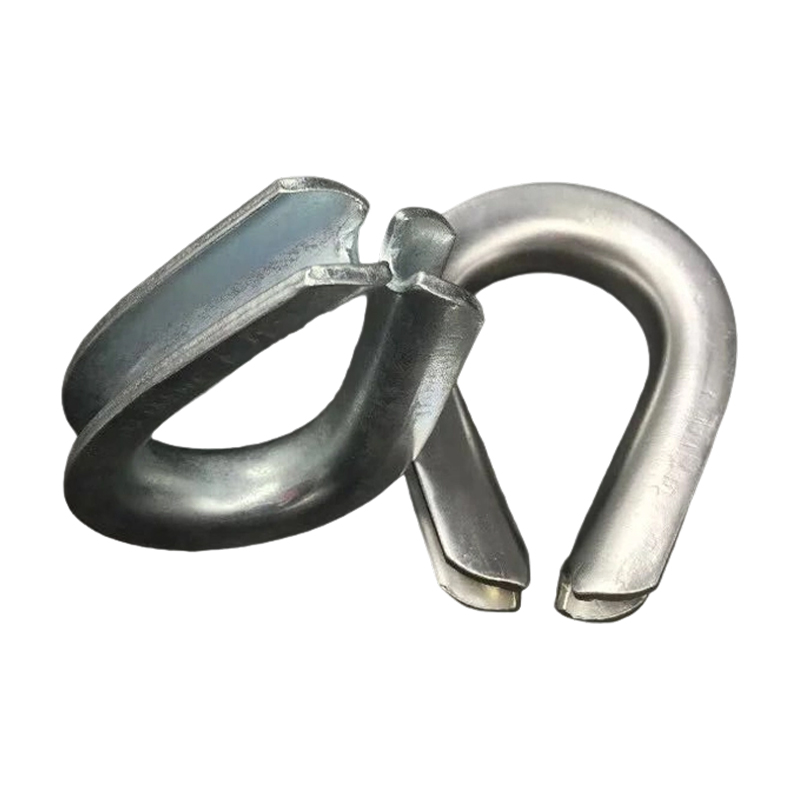 Stålreb fingerbøl Fingerbøl til ståltov er små, holdbare fittings designet til at forstærke øjnene (løkkerne) på ståltove og forhindre slitage, knæk og for tidlig fejl ved tilslutningspunktet... Se produkt →
Fingerbøl deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Hvor en enkelt producent leverer både pressen og hylstrene, udvikles tonnage, dyseprofil og hylstergeometri sammen i stedet for at samles fra ikke-relaterede kataloger. Den kombination fjerner en hel kategori af uoverensstemmelser, og det er ofte den praktiske årsag til, at en produktionslinje nøjes med én leverandør frem for tre.
Hvis ferrullegeringen, matricen og pressetonnage aldrig blev specificeret som ét system, har slyngen ingen forsvarlig vurdering, uanset hvor godt rebet er.
Inspektion, tolerancer og fejltilstande, der betyder noget
Øjenslyngeinspektion handler mest om at læse opsigelsen. Slid på reb er let at se og let at måle, mens problemer med hylster er subtile og udvikler sig hurtigt, når først de er startet. Tabellen nedenfor dækker de kontroller, der faktisk forudsiger fejl.
| Inspektionssted | Hvad skal man kigge efter | Tages ud af drift når |
|---|---|---|
| Ferrul krop | Revner, dybe ridser, korrosionsgruber, ujævn deformation | Enhver revne eller deformation uden for det registrerede acceptvindue |
| Reb ved ferrulmundingen | Knækkede ledninger koncentreret ved indgangspunktet, knæk, halser | Antallet af ødelagte ledninger overstiger grænsen fastsat af den gældende standard |
| Øje og fingerbøl | Fingerbøl mangler, er slidt igennem eller roterer frit i et forvrænget øje | Fingerbøl slidt, revnet eller fraværende |
| Reb krop | Korrosion, udfladning, burning af fugle, varmeskader, misfarvning | Alvorlig korrosion, forvrængning eller enhver varmepåvirket sektion |
| Tag og markering | Manglende, ulæselig eller uoverensstemmende arbejdsbelastningsgrænse | Identifikation kan ikke bekræftes |
Reb trukket ud af en ferrule er næsten aldrig et rebproblem. Det peger på underpresning, en overdimensioneret ferruleboring, en forkert matchende matrice eller et reb, der ikke var helt indført før slaget. Revner på ferrule peger den anden vej, mod overpresning, en slidt matrice eller en fitting med hårdhed uden for specifikation. Fuglebur inden for eller lige uden for ferrulen indikerer normalt, at rebet blev snoet under samlingen, eller at enden blev skåret i stedet for tilspidset.
Korrosion opfører sig anderledes i en aluminiumshylster end i det omgivende reb. I salt- eller kemiske miljøer kan fittingen forringes indefra, mens rebet ser acceptabelt ud, så samlinger, der bruges til marinearbejde, fortjener mere opmærksomhed ved ferrulen end ved midten af spændvidden.
Reb, der glider ud af en ferrule, er en pressedefekt snarere end slid, hvilket betyder, at det bør udløse en gennemgang af processen, ikke kun skrotningen af en slynge.
Vedligeholdelse og butiksdisciplin
Presser, der får øjeslynger til at leve i et barskt miljø. Metalpartikler, smøremiddeltåge og gentagne højkraftscyklusser slider matricer, tætninger og hydrauliske komponenter, og en presse, der stille og roligt har mistet tonnage, vil blive ved med at producere slynger, der ser korrekte ud. Daglige kontroller af matricens tilstand, oliestand og trykaflæsninger er billige; et afvist parti slynger er det ikke.
To vaner adskiller pålidelige butikker fra resten. Den første er en presserende rekord: ferrulebatch, rebbatch, matricenummer, presseindstilling, operatør og dato. Den anden er en periodisk verifikation af presse-output mod en kendt reference, så en drivende måler fanges, før den når kunden. Praktisk vejledning om at holde hydrauliske stålwirepresser i brugbar stand dækker de fleste af de rutineopgaver, en slyngeforretning har brug for.
Opbevaring betyder også noget. Slynger, der holdes på fugtig beton, udsættes for sure dampe eller efterlades i direkte sol, vil ældes hurtigere, end deres arbejdsdata antyder, og aluminiumsrør er særligt følsomme over for langvarig kontakt med aggressive kemikalier.
En presse, der har mistet tonnage, vil ikke annoncere sig selv, så planlagt verifikation af kraftproduktion beskytter hele produktionsforløbet.
FAQ: Øjenslynger, ferrules og pressevalg
Hvad bruges en øjenslynge til?
En øjeslynge bruges til at forbinde en last til en krog, sjækle eller masterled. Løkken i hver ende spreder forbindelsen over en radius og giver riggeren et stabilt fastgørelsespunkt, hvorfor øjeslynger er almindelige ved løft, bugsering, surring, fortøjning og almindeligt rigningsarbejde.
Hvordan er øjet dannet på en stålwireslynge?
Den mest almindelige produktionsmetode er at vende tovenden tilbage og lukke den med en hydraulisk presset ferrule, enten aluminium eller stål. Splitstrengede flamske øjne, håndfoldede splejsninger og hældningsfatninger er alternativer, hver med deres egen effektivitet og inspektionsegenskaber.
Hvad bestemmer arbejdsbelastningsgrænsen for et øjeslynge?
Arbejdsbelastningsgrænsen er afledt af rebbrudskraften divideret med designfaktoren, derefter justeret for effektiviteten af afslutningen. Fordi afslutningen normalt er det begrænsende element, kan to slynger fremstillet af identiske reb bære forskellige nominelle belastninger.
Hvad er forskellen mellem en returøjeslynge og en ståltovsøjeslynge?
En returøjeslynge er normalt en gjordslynge, hvis stof er blevet foldet tilbage og syet for at skabe løkken. En wire øjeslynge bruger stålreb og en mekanisk afslutning, som gør den langt mere modstandsdygtig over for slid, varme og skarpe kanter, men tungere og mindre skånsom mod færdige overflader.
Har en øjeslynge brug for et fingerbøl?
Hvis sejlet er vurderet ud fra den antagelse, at der er monteret et fingerbøl, så ja. Fingerbøllet bevarer øjenformen, spreder lejetrykket og beskytter rebet mod bøjlen eller krogen, og dets fravær ændrer belastningsforholdene inde i øjet.
Hvilken pressetonnage er nødvendig for at presse en ferrule?
Tonnage afhænger af ferrulstørrelse, rebdiameter og rebkonstruktion snarere end af en enkelt tommelfingerregel. Som en generel retning håndteres små reb i det nederste tonnagebånd og større slyngesamlinger bevæger sig ind i flere hundrede tons rækkevidde, hvorfor rammens stivhed bliver en afgørende faktor. Ferrul- og presseproducenten bør bekræfte indstillingen for hver kombination.
Hvor ofte skal øjenslynger efterses?
De fleste arbejdspladsregimer kræver en dokumenteret periodisk inspektion, sædvanligvis med intervaller på seks måneder eller mindre, med hyppigere kontroller, hvor sejl bruges under svære forhold. Enhver sejl, der er involveret i en hændelse eller en overbelastning, skal inspiceres og bevistestes, før den vender tilbage til brug.
Kan en beskadiget øjeslynge repareres?
Ferrules og afslutninger bør ikke repareres i marken. Et beskadiget slynge tages normalt ud af drift, og hvis et udskiftningsøje er påkrævet, skal det fremstilles med den korrekte matrice, tonnage og ferrulspecifikation af et kompetent værksted.
Næsten hvert spørgsmål om øjenslyngevurderinger løser sig til samme punkt: termineringen, ikke rebet, afgør, hvad sejlet sikkert kan bære.
Øjenslynger sidder for enden af en lang forsyningskæde, og de sidste par sekunder af denne kæde, når der trykkes på ferrulen, afgør, om produktet fortjener sit mærke. En kontrolleret ferrule-legering, en matrice, der matcher fittingen, en presse, der holder fuld tonnage gennem slaget, en tilspidset rebende og en dokumenteret prøvebelastning er ikke valgfrie forbedringer. De er forskellen mellem en slynge, der består en test, og en slynge, der overlever en sæson.
For købere betyder det at stille ubehagelige spørgsmål om certificering og sporbarhed i stedet for at sammenligne prislister. For producenter og grossister, der bygger slynger i volumen, betyder det, at man behandler pressen, matricerne og hylstrene som ét matchet system, da en kæde af individuelt acceptable komponenter ikke automatisk producerer en acceptabel afslutning. Xingtai har bygget hydrauliske ståltovepresser, udglødnings- og tilspidsningsmaskiner, oprulningsmaskiner og matchede hylstre siden 1992, hvilket er den praktiske grund til, at pressevariablerne på disse enheder er specificeret sammen i stedet for samlet stykke for stykke.
VORES PRODUKTER
Anbefalede produkter
Nyheder
-
-
Tolv millimeter ståltov, en 4,5 meter færdig slynge og en 10 mm fejl ved snittet. Det er den rækkefølge, som mange slyngebutikker møder en mandag morgen: øjet lander ikke, hvor tegningen siger, ...
READ MORE -
Forestil dig et værksted, der netop har vundet en kontrakt på at producere 120 identiske stålwireslynger, hver 3,75 meter lange med en sænket aluminiumsbøsning i den ene ende. Operatøren sætter ...
READ MORE -
Et spolehoved er den roterende enhed, der modtager ståltov, udglødede trådender eller valsetråd og danner det til en stramt styret spiralspole. For producenter, der producerer wirestropper, kabe...
READ MORE -
En stålwire-processor i Sydøstasien afviste for nylig næsten 30 procent af en udglødet batch, fordi spolerne var klæbet sammen, og de ydre lag var ridset, så de ikke kunne repareres. Ovnprofilen...
READ MORE
Hold kontakten med Xingtai.

Hvis du har brug for specialtilpasset hydraulisk udstyr eller teknisk rådgivning, tak du er velkommen til at kontakte Xingtais salgs- og ingeniørteam.
Hurtige links
Produktkategori
Kontakt os
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 nr. 3 Longgang Road, Gaogang Port Street, Taizhou City, Kina.
Copyright © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rettigheder forbeholdes. Producenter af specialfremstillede hydrauliske maskiner Engros wire wire swagers Factory

