


En øjenslynge kan se perfekt ud og stadig være en forpligtelse. En 16 mm ferrule-sikret wire-øjeslynge presset med en matchet matrice ved fuld tonnage, ved hjælp af en hårdhedscertificeret alumi...
READ MORE
Forestil dig et værksted, der netop har vundet en kontrakt på at producere 120 identiske stålwireslynger, hver 3,75 meter lange med en sænket aluminiumsbøsning i den ene ende. Operatøren sætter et skærehjul op og måler det første reb i hånden. Det andet stykke er et par millimeter længere. Den tredje er kortere igen. Når løbet er færdigt, falder ti sejl uden for den acceptable længdetolerance. Nogle skal skrottes, og forsinkelsen skubber leveringen tilbage. Det er netop det problem, som en veltilrettelagt skåret-til-længde-proces løser.
Skæring i længden i ståltovsbehandling betyder at skære et reb til en præcis, repeterbar længde og forberede dets ender til den tilsigtede afslutning. Det er ikke en enkelt handling; det er en kontrolleret sekvens, der omfatter måling, skæring, slutbehandling og i mange tilfælde sænkning. For producenter, leverandører og grossister af løftestropper viser forskellen mellem en professionel skåret-til-længde-line og en tilfældig skærebænk ofte i sikkerhedsregistreringer, skrotpriser og kundeklager.
Nøglepunkt: En gentagelig klip-til-længde operation er grundlaget for enhver sikker og effektiv ståltovslynge.
Hvad betyder "skåret i længden" i ståltovsbehandling?
Cut to length er et fremstillingsbegreb, der bruges, når et ståltov skæres fra en bulkcoil til en specificeret dimension, normalt med en angivet tolerance. I modsætning til almindelig tilskæring skal tilskæring arbejde producere identiske stykker, der kan monteres med endebeslag såsom ærmer, fingerbøl eller øjne uden yderligere justering. Slutproduktet kan være en enkeltbensslynge, et broreb, et stagkabel eller en fastgørelsesanordning.
Fælles tolerancekrav kommer fra tekniske tegninger eller indkøbsspecifikationer. Til mange anvendelser af løftesejl er en tolerance på ±1 % af snitlængden typisk. Ved kortere længder anvendes ofte en absolut tolerance på ±5 mm. Offshore- og rumfartsapplikationer kan kræve endnu strammere kontrol. Skæremaskinen, målemetoden og operatørens dygtighed har alle indflydelse på, om disse tal opfyldes.
Fordi ståltov er et strandet produkt, påvirker skæreprocessen også rebets tilstand. Hvis enden efterlades ru eller flosset, kan den ikke acceptere en sænket ærme rent. Dette er grunden til, at professionel tilskæring i længden er forbundet med udglødning, tilspidsning, opvarmning eller sammensmeltning af enderne før montering af en fatning eller rørring.
Nøglepunkt: Skæring i længden er ikke kun en skæreoperation; det bygger det dimensionelle fundament for hele ståltovet.
Hvorfor nøjagtig skæring til længde er afgørende for sikkerhed og omkostninger
Længdenøjagtighed påvirker direkte belastningsvinklen på et sejl. En sejl, der er 10 mm for lang eller for kort på det ene ben, skaber en ulige belastningsfordeling. I en to-bens sejl kan dette øge spændingen i det ene ben ud over dets nominelle kapacitet. Dette er ikke et kosmetisk problem; det er et løftesikkerhedsproblem.
Ved fremstilling forårsager unøjagtige længder dyrt omarbejde. Hvis et reb skæres for langt, kan det være umuligt at trimme det efter sænkning uden at beskadige beslaget. Hvis den er for kort, bliver hele stykket til skrot. Over et år kan disse tab være betydelige for en OEM-leverandør eller en grossist, der administrerer mange batchordrer.
Gentagelseslængder forbedrer også produktiviteten. Når hvert skåret stykke ankommer til sænkestationen med de samme dimensioner, kan operatøren sætte pressen op én gang og behandle alle stykker hurtigt. Dette er især vigtigt for højvolumenproduktion.
Endelig beder reviderede kvalitetssystemer ofte om sporbarhed. En velkørende cut-to-længde linje registrerer nominelle længder, målte længder og batchnumre, hvilket understøtter overholdelse af standarder som ASME B30.9 eller EN 13414.
Nederste linje: Nøjagtig klipning i længde forhindrer for tidlig strengfejl, reducerer skrot og tillader gentagelig samling.
Ståltovsklippe-til-længde-processen trin for trin
En pålidelig klip-til-længde operation følger en sekvens, der beskytter rebet og understøtter senere afslutninger. Den nøjagtige rækkefølge kan variere, men kernetrinene forbliver de samme.
- Måling og fodring: Ståltovet trækkes fra en spole eller spole gennem et målehjul eller lasersensor. En tæller registrerer længden og stopper fodringen ved målværdien. Dette fjerner behovet for at markere hvert reb manuelt.
- Skæring af rebet: Skæreenheden kan bruge en sav, et slibehjul eller en hydraulisk klinge. En dedikeret skære- og tilspidsningsmaskine kombinerer skæringen med en tilspidsningsoperation. Mekanisk skæring foretrækkes til rene ender uden overdreven varmeskader.
- Udglødning eller tilspidsning af enderne: Efter skæring skal endestrengene smeltes eller tilspidses, så de ikke trævler ud, når beslaget presses. En ståltovskære- og tilspidsningsmaskine som RDQ1012 opvarmer enden lokalt og danner en glat kegleformet spids. Dette trin er vigtigt, før du trækker rebet gennem en ærme eller indsætter det i en fatning.
- Udskiftning af endebeslaget: Den færdige rebende er placeret inde i en aluminiums- eller stålmuffe, og en hydraulisk presse udøver et højt radialt tryk. Pressen klemmer ærmet ind i rebstrengene, hvilket skaber en stærk mekanisk samling. Sænkekraften skal passe til ærmet, rebdiameteren og konstruktionen.
- Afsluttende inspektion: Det krympede ærme kontrolleres med en go/no-go måler. Den samlede længde verificeres, mens rebet er under en let spænding. Ethvert stykke ude af specifikationen afvises før emballering.
 RDQ-1012 wire-skære- og tilspidsningsmaskine til præcis endeforberedelse Denne maskine smelter rebender til pæne koniske eller spiralformede former, hvilket gør overgangen til sænkning lettere. Den passer til elevator-, minedrifts- og krantove inden for et fast diameterområde uden deleændringer. Se produkt →
Skære- og tilspidsningsfasen er, hvor mange værksteder fejler. En simpel vinkelsliber efterlader en ru ende, som er svær at føre ind i en ærme. Ved at bruge en maskine designet til skæring og tilspidsning kan du gøre det næste sænketrin meget mere konsekvent.
Nøgle takeaway: Rækkefølgen af operationer har betydning. Hvis du springer slutforberedelsen over, kan sænkepressen ikke producere en pålidelig afslutning.
Valg af det rigtige snit-til-længde udstyr
For at bygge en pålidelig skære-til-længde linje, skal du tænke ud over skæreværktøjet. Nøglekomponenterne er et afviklings- eller udbetalingssystem, en måleanordning, en skære- og tilspidsningsmaskine og en hydraulisk sænkepresse. Hvis du køber dem separat, skal du sikre dig, at de fungerer sammen. Hvis du køber fra én producent, er kompatibiliteten allerede løst.
Tabellen nedenfor giver en hurtig sammenligning af de vigtigste maskintyper, der anvendes på et ståltovsklippeværksted.
| Maskintype | Hovedfunktion | Typisk output |
|---|---|---|
| Skære- og tilspidsningsmaskine | Skærer reb og smelter spidsen sammen | Ren, tilspidset rebende klar til sænkning |
| Udglødnings- og tilspidsningsmaskine | Udglødninger slutter og danner tilspidsning | Afspændingsaflastet, tilspidset ende til højstyrkesamlinger |
| Hydraulisk sænkepresse | Presser ærmer og fatninger på reb | Færdig afslutning med kontrolleret kompression |
| Måle- og udbetalingsudstyr | Fremfører og måler reb fra spole | Ensartede snitlængder med minimal operatørindsats |
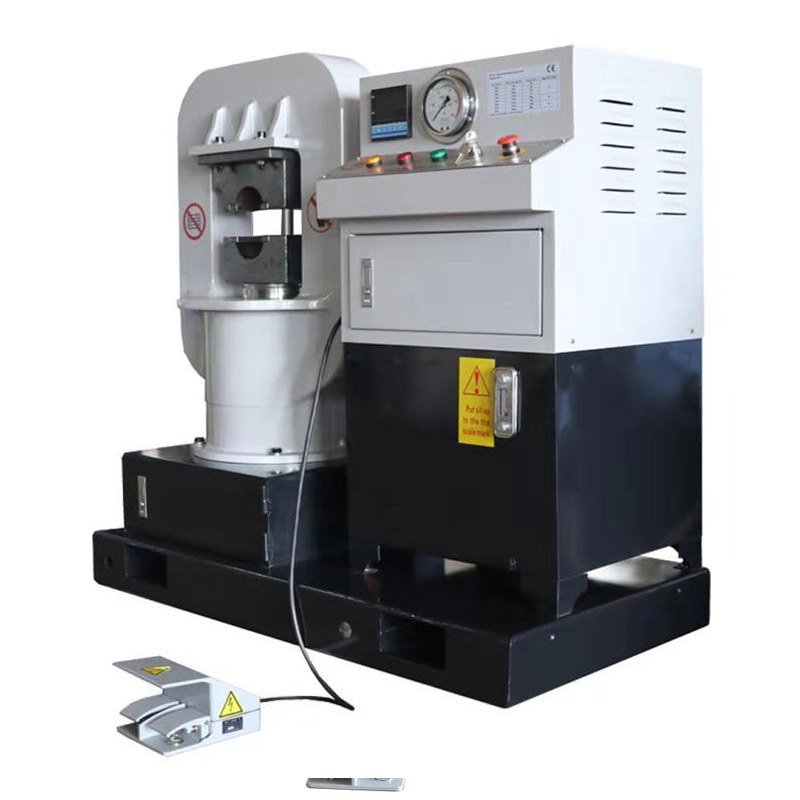 GT-200 kurveramme stålwirepresse til ærmer med lille diameter Ideel til at presse ærmer på reb fra 2 til 24 mm, denne CE-certificerede presse har en kompakt kurvramme, stop-ved-enhver-position stempel og enkel betjening for ensartede slingafslutninger. Se produkt →
Når du vælger en sænkepresse, skal du se på maksimal kæbeåbning, pressekraft og matricekompatibilitet. For eksempel er en GT200 kurve-rammepresse ofte tilstrækkelig til ærmer, der bruges på 6x19 og 6x37 reb i almindelige diameterområder. Pressen skal også tilbyde et hurtigt tilløbsslag og et langsomt presseslag for at undgå at beskadige strengene.
 Aluminiumshylster eller -hylster i henhold til DIN3093 for pålidelige rebafslutninger Denne DIN3093-kompatible aluminium ferrule matcher rebdiametre fra 4 til 20 mm og giver en sikker, korrosionsbestandig krympning, hvilket reducerer udtrækningsrisikoen, når den parres med den korrekte pressematrice. Se produkt →
Glem ikke beslagene. Aluminiumshylstre er meget udbredt i produktion af slyngebånd, fordi de deformeres under tryk og matcher rebets kontur. Beslagets materiale, indvendige diameter og vægtykkelse skal være kompatible med rebet. Brug af en generisk rørring med den forkerte legering er en almindelig årsag til for tidlig udtrækning.
For et komplet udvalg, se serie af pressemaskiner til ståltovsfatninger for at bekræfte, hvilken model der passer til din maksimale rebdiameter og påkrævede pressekraft.
Udvælgelsesregel: Match skære-, tilspidsnings- og sænkeudstyret som ét system, ikke som selvstændige maskiner.
Almindelige klip-til-længde fejl og hvordan man undgår dem
- Stoler på manuel målebånd: Håndmærkning introducerer menneskelige fejl, især med lange reb. Brug et målehjul eller encoder på et udbetalingssystem.
- Ignorerer rebets forlængelse: Et reb under spænding kan strække sig lidt, når det måles, for derefter at springe tilbage efter klipning. Mål ved en lav, reproducerbar spænding, eller anvend en korrektionsfaktor for rebkonstruktionen.
- Brug af den forkerte skæremetode: Varme fra et slibeskive kan beskadige kernen og tilstødende tråde. Til varmefølsomme reb skal du bruge en hydraulisk saks eller en dedikeret skære- og tilspidsningsmaskine med kontrolleret opvarmning.
- Spring over afsluttende forberedelse: At klippe et reb og efterlade enden rå gør sænkning vanskelig og kan få ærmet til at glide. Tilspids eller smelt altid enden, før du skubber den ind i en ferrule.
- Valg af en underdimensioneret presse: En presse med utilstrækkelig tonnage kan ikke lukke ærmet helt, hvilket resulterer i lav udtrækskraft. Tjek pressekraften mod muffens påkrævede kompressionsbelastning.
- Ikke verificeret efter det første stykke: Når det første afskårne stykke er korrekt, antager operatørerne ofte, at resten er korrekte. Kontroller længden og måleren igen efter hvert batchskift eller bladskift.
Nøglebudskab: De fleste afkortede defekter kommer fra processtyring, ikke fra selve rebet.
Vedligeholdelsestips til skære-til-længde maskiner
Maskiner, der er skåret i længde, har brug for regelmæssig pleje for at opretholde nøjagtigheden. Løse matricer, slidte klinger og snavsede hydrauliske ventiler ændrer alt sammen ydelsen.
Inspicer skærebladet eller skærekanten ofte. Et sløvt blad giver en ru ende og kan deformere rebet. For opvarmede tilspidsende enheder skal du overvåge temperaturen og opholdstiden. For høj temperatur kan smelte kernen; for lav temperatur efterlader en svag tilspidsning.
For hydrauliske presser kontrolleres oliestand, tryk og cylindertætninger. Forurenet olie forårsager trykstigninger og uregelmæssig sænkning. Brug producentens anbefalede viskositet og skiftinterval.
Kalibrer også længdemålesystemet. En lille fejl i encoderhjulets diameter kan give en kumulativ fejl over en længere periode. Rengør hjulet og kontroller dets omkreds mod en testlængde mindst en gang om ugen.
Følg hele vedligeholdelsesforanstaltninger for hydrauliske stålwirepresser for at undgå uplanlagt nedetid.
Husk: Forebyggende vedligeholdelse er billigere end efterbearbejdning af et afvist parti sejl.
Ofte stillede spørgsmål om afskåret ståltov
Hvad klippes i længden i ståltov?Klip til længde betyder at skære ståltov fra en spole til en specificeret dimension med en kontrolleret tolerance. I praksis omfatter det forberedelse af rebets ende, så den kan acceptere en sænket ærme eller fatning. Resultatet er et stykke klar til at samle, der bruges i slynger, bindinger eller strukturelle kabler. |
Hvilken tolerance kan opnås, når du skærer ståltov i længden?En typisk tolerance er ±1 % af snitlængden for almindeligt sejlarbejde. Mange produktionstegninger bruger ±5 mm til kortere stykker. Avancerede applikationer kan kræve strammere kontrol, hvilket normalt kræver et præcisionsmålehjul, en stabil udbetalingsspænding og en kalibreret skæremaskine. |
Er udglødning påkrævet, før du sænker et afskåret reb?Udglødning er ikke altid påkrævet, men en form for slutforberedelse er det. Tilspidsning eller sammensmeltning af rebet forhindrer strengene i at sprede sig og gør det lettere at skubbe rebet ind i en ærme. Udglødning reducerer også hårdheden og hjælper ærmet med at bide mere jævnt, hvilket er værdifuldt til højstyrkesamlinger. |
Kan en manuel skæreskive bruges til arbejde i længden?En manuel skæreskive kan fungere til simple reparationsjob, men den anbefales ikke til produktion af skåret i længder. Det producerer inkonsekvente ender, skaber varmeskader og afhænger i høj grad af operatørens dygtighed. En dedikeret ståltovskære- og tilspidsningsmaskine giver gentagelig længde, rene ender og en forberedt tilspidsning til det næste sænketrin. |
Hvordan vælger jeg den rigtige hydrauliske sænkepresse til afskårne sejl?Vælg en presse baseret på rebets diameter, ærmedimensioner og den nødvendige udtrækskraft. Kontroller kæbeåbningen, pressekraften, matricens kompatibilitet og cyklushastighed. En kurve-ramme presse som GT200 er et praktisk udgangspunkt for mange 6x19 og 6x37 ståltovskonstruktioner. Hvis du også producerer stikkontakter, kan en større model være nødvendig. |
Sidste FAQ-note: Gode svar på spørgsmål i snit til længde kommer altid tilbage til konsekvent måling, kontrolleret skæring og verificeret sænkning.
Produktion af ståltove i længden er ikke en enkelt maskinbeslutning. Det er et system, der forbinder måling, skæring, slutforberedelse, sænkning og inspektion. At vælge det rigtige udstyr til hvert trin og holde det udstyr under kontrol, giver en producent, leverandør eller grossist mulighed for at levere sikre, ensartede samlinger.
Uanset om du driver et lille rigningsværksted eller et stort kabelsamlingsanlæg, skal du starte med en pålidelig skære- og tilspidsningsmaskine, parre den med en hydraulisk presse i korrekt størrelse og bruge certificerede aluminium- eller stålrør. Denne kombination giver dig den repeterbarhed, som klippe-til-længde arbejde kræver.
Sidste tanke: Invester lige så meget i processtyring som i maskinhardware, og dit output i skåret til længde vil forblive inden for tolerancen i årevis.
VORES PRODUKTER
Anbefalede produkter
Nyheder
-
-
Tolv millimeter ståltov, en 4,5 meter færdig slynge og en 10 mm fejl ved snittet. Det er den rækkefølge, som mange slyngebutikker møder en mandag morgen: øjet lander ikke, hvor tegningen siger, ...
READ MORE -
Forestil dig et værksted, der netop har vundet en kontrakt på at producere 120 identiske stålwireslynger, hver 3,75 meter lange med en sænket aluminiumsbøsning i den ene ende. Operatøren sætter ...
READ MORE -
Et spolehoved er den roterende enhed, der modtager ståltov, udglødede trådender eller valsetråd og danner det til en stramt styret spiralspole. For producenter, der producerer wirestropper, kabe...
READ MORE -
En stålwire-processor i Sydøstasien afviste for nylig næsten 30 procent af en udglødet batch, fordi spolerne var klæbet sammen, og de ydre lag var ridset, så de ikke kunne repareres. Ovnprofilen...
READ MORE
Hold kontakten med Xingtai.

Hvis du har brug for specialtilpasset hydraulisk udstyr eller teknisk rådgivning, tak du er velkommen til at kontakte Xingtais salgs- og ingeniørteam.
Hurtige links
Produktkategori
Kontakt os
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 nr. 3 Longgang Road, Gaogang Port Street, Taizhou City, Kina.
Copyright © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Alle rettigheder forbeholdes. Producenter af specialfremstillede hydrauliske maskiner Engros wire wire swagers Factory

